
Blog
Lazer Tüp Sorun Giderme ve Çözümler

Giriş
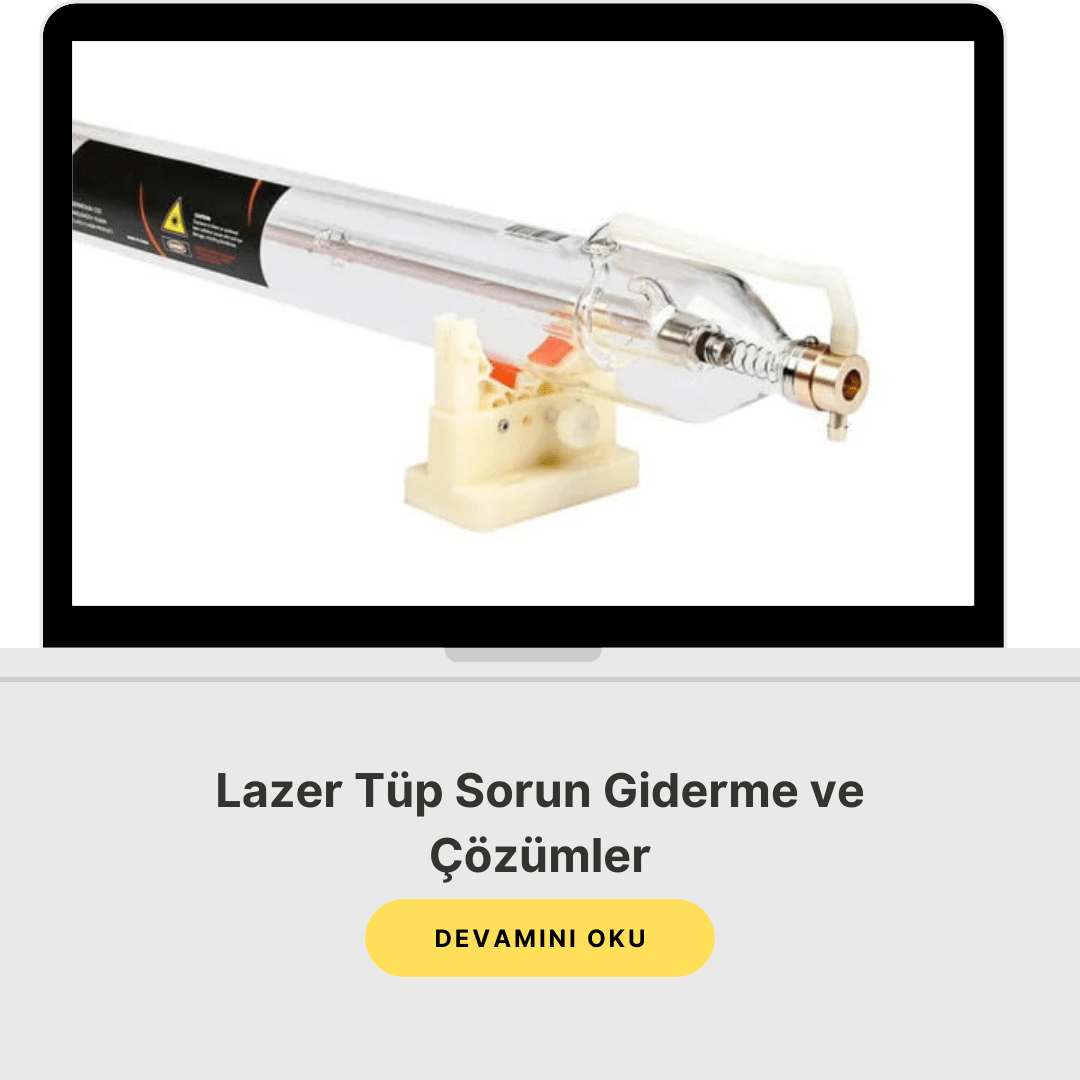
Lazer makinelerinde kullanılan CO₂ cam tüpler, kesim ve gravür işlemlerinde yüksek hassasiyet ve güç sağlar. Ancak bu tüpler, yoğun kullanıma ve hatalı işlemlere bağlı olarak zamanla çeşitli arızalara maruz kalabilir. Kullanıcılar çoğu zaman “tüpüm bozuldu” veya “gücüm azaldı” gibi şikâyetlerde bulunur. Oysa bu problemlerin çoğu doğru bakım ve doğru kullanım alışkanlıkları ile önlenebilir.
Bu makalede lazer tüp sorun giderme konusunu detaylıca ele alacağız. Amacımız, kullanıcıların yaşadığı en yaygın sorunları anlamalarını sağlamak ve pratik çözüm yolları sunmak. Bu sayede hem üretimde süreklilik sağlanacak hem de lazer tüplerinin ömrü uzatılacaktır.
Lazer tüplerinde en sık rastlanan sorunlardan biri, şüphesiz güç kaybıdır. Gelin, bu sorunun nedenlerini ve çözüm yollarını inceleyelim.
1. Güç Kaybı Sorunları
Belirtiler
- Lazer daha önce aynı ayarda kesim yaparken artık malzemeyi kesemiyor.
- Kesim kenarlarında is, yanık veya çapak izleri artıyor.
- Lazer ışınının parlaklığı gözle görülür şekilde azalıyor.
Nedenleri
- Gaz Basıncının Düşmesi: Cam tüplerin içinde bulunan CO₂ gazı zamanla azalır. Gaz basıncı düştüğünde ışın gücü de düşer.
- Sürekli Yüksek Güç Kullanımı: Tüpü sürekli maksimum güçte çalıştırmak gaz karışımını hızlı tüketir.
- Optik Kirliliği: Lens ve aynaların toz veya dumanla kaplanması ışının malzemeye ulaşmasını engeller.
- Yanlış Soğutma: Tüp sıcaklığının ideal aralığın üzerine çıkması verim kaybına yol açar.
Çözümler
- Optik Temizlik: Lens ve aynaları haftada en az bir kez mikrofiber bezle temizleyin.
- Güç Kullanımı: Tüpü %60–70 aralığında kullanın. Sürekli %100 güç, ömrünü hızla tüketir.
- Soğutma Sistemi: Chiller cihazıyla suyu 18–22°C aralığında tutun.
- Tüp Yenileme: Gaz kaybı ileri seviyedeyse tüp değişimi kaçınılmazdır.
Profesyonel İpuçları
- Düzenli “test kesimleri” yaparak tüp gücünü ölçün. Aynı malzeme farklı sonuç veriyorsa tüp gücünü kaybediyor olabilir.
- Güç kaybını telafi etmek için lazeri sürekli yüksek güçte çalıştırmak tüpün ömrünü daha da kısaltır.
👉 Özet: Güç kaybı, lazer tüplerin en yaygın sorunudur. Düzenli bakım ve doğru güç ayarı ile bu sorun büyük ölçüde önlenebilir.
2. Çatlama veya Patlama
Belirtiler
- Tüp üzerinde gözle görülen ince çatlaklar.
- Çalışma sırasında “çıt” veya “pat” sesiyle birlikte lazerin durması.
- Tüpün içindeki gazın boşalması ve ışının tamamen kaybolması.
Nedenleri
- Yanlış Soğutma: Yetersiz soğutma tüpün aşırı ısınmasına sebep olur. Cam farklı bölgelerde farklı hızda genleşir ve çatlama meydana gelir.
- Aşırı Soğutma: 15°C altındaki soğutma, tüp yüzeyinde yoğuşmaya yol açar. Yoğuşan damlalar elektrik aksamına temas ettiğinde kısa devre olur ve tüp aniden çatlayabilir.
- Mekanik Darbe: Montaj veya taşıma sırasında tüpün çarpması ya da düşmesi.
- Aşırı Güç Kullanımı: Uzun süre %100 güçte çalışmak, cam gövdeye fazla baskı yapar.
- Üretim Hatası: Nadiren de olsa cam kalınlığındaki üretim kusurları çatlamaya yol açabilir.
Çözümler
- Soğutma Kontrolü: Chiller cihazını 20°C’ye sabitleyin.
- Montaj Önlemleri: Tüpü her zaman iki kişi taşımalı, kauçuk desteklerle sabitlemeli.
- Güç Yönetimi: Maksimum güç sadece kısa süreli kullanılmalı.
- Hortum Kontrolü: Bağlantıları haftalık kontrol ederek hava kabarcığı kalmadığından emin olun.
- Yedek Parça: İş kaybını önlemek için her zaman yedek tüp bulundurun.
👉 Özet: Çatlama ve patlamaların çoğu kullanıcı hatasından kaynaklanır. Doğru soğutma ve dikkatli kullanım ile bu risk en aza indirilebilir.
3. Su Sızıntıları
Belirtiler
- Tüp çevresinde su damlacıkları görülmesi.
- Hortum bağlantılarında kaçak.
- Soğutma sisteminde basınç düşüşü.
Nedenleri
- Gevşek Bağlantılar: Kelepçeler zamanla gevşer ve hortumdan su sızar.
- Eski Hortumlar: Zamanla sertleşen hortumlarda mikro çatlaklar oluşur.
- Yanlış Hortum Malzemesi: Basınca dayanıklı olmayan hortumların kullanılması.
- Yoğuşma: Aşırı soğutma sonucu tüp yüzeyinde oluşan damlacıklar, sızıntı gibi algılanabilir.
- Conta Sorunları: Su giriş ve çıkış noktalarındaki contaların aşınması.
Çözümler
- Kelepçe Kontrolü: Haftada bir hortum kelepçelerini sıkın.
- Hortum Yenileme: Hortumları yılda en az iki kez değiştirin.
- Doğru Malzeme: Yüksek basınca dayanıklı silikon hortum kullanın.
- Yoğuşmayı Önleme: Chiller sıcaklığını 18–22°C aralığında tutarak damlacık oluşumunu engelleyin.
- Conta Değişimi: Su giriş ve çıkış contalarını düzenli kontrol edin.
Profesyonel İpuçları
- Su kaçağı fark edildiğinde makineyi derhal kapatın.
- Kaçak olan hortumu bantla onarmak yerine tamamen yenileyin.
- Sızıntıların HV kablolarıyla temas etmesi, tüpün patlamasına sebep olabilir.
👉 Özet: Su sızıntıları küçük görünse de en tehlikeli arızalardan biridir. Düzenli bakım ve kaliteli malzeme kullanımıyla önlenebilir.
4. Hizalama Sorunları
Belirtiler
- Kesim çizgilerinde eğrilik ve tutarsızlık.
- Malzemenin bir kısmı tam kesilirken diğer kısmının yüzeysel kalması.
- Lazer ışınının lensi merkezden vurmaması.
Nedenleri
- Ayna Kaymaları: Titreşim ve gevşek vidalar nedeniyle aynalar pozisyonunu kaybeder.
- Lens Kayması: Lens yuvasında tam merkezlenmediğinde odak dağılır.
- Optik Kirlenme: Toz, duman ve yağ tabakası ışının yolunu bozarak hizayı bozar.
- Yanlış Montaj: Tüpün yanlış açıyla monte edilmesi ışın çıkışını kaydırır.
Çözümler
- Bant Testi: Haftada bir bant testi yaparak ışının aynaları merkezden vurduğunu kontrol edin.
- Temizlik: Lens ve aynaları mikrofiber bezle temizleyin.
- Ayar Vidaları: Aynaların ayar vidalarını küçük dokunuşlarla düzenleyin, aşırı sıkmayın.
- Profesyonel Hizalama: Büyük sapmalar varsa teknisyen desteği alın.
👉 Özet: Düzenli hizalama kontrolleri, hem kesim kalitesini hem de tüp ömrünü artırır.
5. Ateşleme Hataları ve Ani Kapanma
Belirtiler
- Makinenin bir anda kapanması.
- Lazerin hiç ateşleme yapmaması.
- Işının kesim sırasında arada kaybolması.
Nedenleri
- Güç Kaynağı (LPSU) Arızası: Lazer tüpünü ateşleyen güç kaynağı bozulabilir.
- Elektrik Dalgalanmaları: Voltaj düşüklüğü veya ani yükselmeler tüpün stabil çalışmasını engeller.
- Topraklama Eksikliği: Zayıf veya gevşek topraklama ateşlemeyi keser.
- Kart Arızaları: Kontrol kartındaki elektronik arızalar lazer çıkışını durdurur.
- Aşırı Isınma: Yetersiz soğutma nedeniyle tüp kendini korumaya alarak kapanabilir.
Çözümler
- LPSU Testi: Güç kaynağını ölçüm cihazıyla kontrol edin.
- Regülatör Kullanımı: Voltaj dalgalanmalarını engellemek için regülatör bağlayın.
- Topraklama Kontrolü: Tüm bağlantıları düzenli olarak gözden geçirin.
- Yedek Tüp Testi: Sorunun tüpten mi yoksa güç kaynağından mı kaynaklandığını anlamak için yedek tüp deneyin.
👉 Özet: Ateşleme hataları çoğunlukla elektrikle ilgilidir. Doğru ölçüm ve bakım ile çözülebilir.
Genel Sonuç
Lazer tüpler, üretimde en kritik parçadır ancak aynı zamanda en hassas bileşenlerden biridir. Yaygın sorunlar arasında:
- Güç kaybı
- Çatlama veya patlama
- Su sızıntıları
- Hizalama sorunları
- Ateşleme hataları
ön plana çıkar. Bu arızaların çoğu kullanıcı hatalarından kaynaklanır ve düzenli bakım ile kolayca önlenebilir.
Altın kurallar:
- Tüpü doğru soğutun (18–22°C).
- Maksimum gücü sürekli kullanmayın.
- Optikleri temiz tutun.
- Elektrik bağlantılarını güvenli hale getirin.
- Periyodik bakım yaparak tüp ömrünü uzatın.
👉 Böylece lazer tüpünüzün ömrü 1,5 yıldan 2 yıla, hatta doğru kullanımda daha uzun süreye çıkabilir.