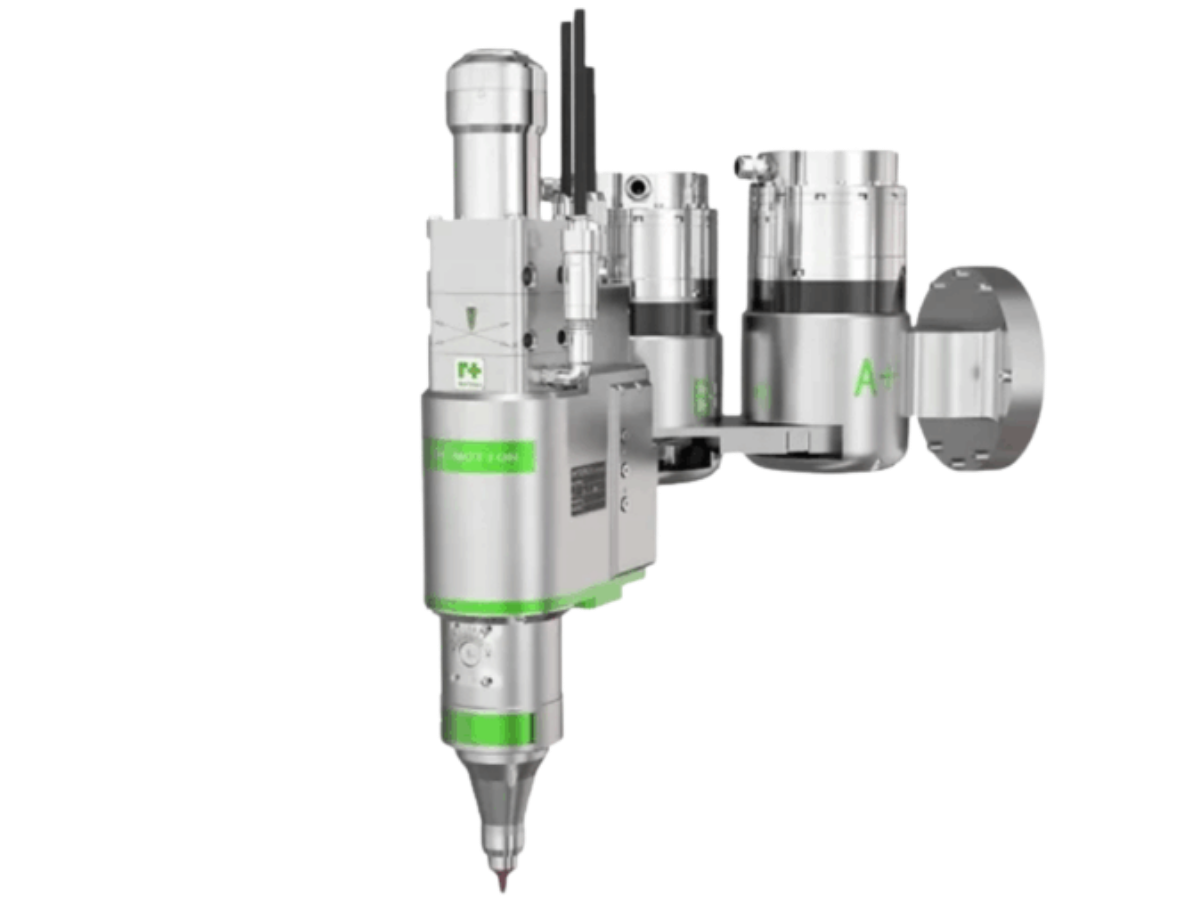

Lazer Kesim Kafası GF102 Raytools
Lazer Kesim Kafası GF102 Raytools, robotik ve otomatik kesim hatlarıyla uyumlu, yüksek hassasiyetli bir lazer kesim çözümüdür. GF101 modelinin gelişmiş versiyonu olarak tasarlanan bu model, A/B eksen desteği sayesinde eğimli yüzeylerde ve karmaşık konturlarda kesintisiz performans sağlar. Bu özellik, üç boyutlu metal parçalarda üstün doğruluk ve minimum hatayla kesim yapılmasına imkan tanır.
Gelişmiş otomatik odaklama sistemi ve entegre Z ekseni sayesinde Lazer Kesim Kafası GF102 , kesim derinliğini gerçek zamanlı olarak optimize eder. Bu sayede üretim sürekliliği artar, bakım gereksinimi azalır ve kesim kalitesi standart hale gelir. Metal konstrüksiyon, otomotiv, savunma sanayi ve robotik üretim sistemlerinde uzun ömürlü ve kararlı çalışma sunar.
CNC ve robotik kaynak sistemlerine entegre edilebilen yapısı ile enerji tasarrufu sağlar ve üretim maliyetlerini düşürür. Hızlı nozul değişimi, yüksek dayanıklılık ve hassas optik bileşenleriyle, modern endüstriyel kesim süreçlerinde güvenilir bir performans elde edilir. Hemen teklif isteyin, Lazer Kesim Kafası GF102 Raytools ile üretim hattınızın kapasitesini artırın.
Raytools GF102 kesim kafası, fiber lazer kesim, kaynak veya markalama sistemlerinde lazer ışınını işlem noktasına taşıyan, odaklayan ve yardımcı gazı yöneten kafa bileşenidir. Lazer Kesim Kafası GF102 Raytools, robotik lazer sistemleriyle tam uyumlu çalışacak şekilde geliştirilmiş bir endüstriyel kesim başlığıdır. A/B eksen yapısı sayesinde karmaşık yüzeylerde bile doğru odaklama sağlar.
Kesim veya kaynak kafası; lazer ışınını kolime eder, odaklar ve işlem noktasına yönlendirir. Nozul, koruyucu cam, odak optiği, gaz kanalı ve yükseklik algılama bileşenleri birlikte çalışarak ışının malzemeye doğru konumda ulaşmasını sağlar. Optik haznenin temizliği ve nozulla ışın merkezinin aynı eksende olması, çapak, sıçrama ve odak kaybı riskini azaltır.
Kafa montajında fiber konektör ve optik hazne temiz ortamda açılmalı; koruyucu cam, nozul ve seramik doğru sırayla yerleştirilmelidir. Gaz hattı, yükseklik sensörü ve soğutma bağlantıları test edildikten sonra odak sıfırı ile ışın-nozul merkezleme ayarı yapılmalıdır. Bakım kayıtlarında değişim tarihi, kullanılan model kodu ve gözlenen çalışma sonucu not edilmelidir. Bu yaklaşım, ilerleyen arızalarda sorunun optik, mekanik, elektriksel veya akış kaynaklı olup olmadığını daha hızlı ayırmaya ve planlı bakım süresini kısaltmaya yardımcı olur.