
Blog
CO2 Lazer Işını Neden Titrer? Nasıl Sabitlenir?


CO2 Lazer Işını Neden Titrer ve Nasıl Sabitlenir?
CO2 lazer ışını neden titrer ve nasıl sabitlenir sorusunun yanıtı; güç elektroniği (PSU/PWM), güvenlik zinciri (WP/flow), yüksek gerilim hattı (HV), optik-hiza-mekanik stabilite ve termal koşulların birlikte yönetilmesinde saklıdır. Bu rehber, titremenin kök nedenlerini teknik olarak açıklar, hızlı tanı tabloları ve adım adım çözüm akışıyla kalıcı stabilizasyon sağlar. İlgili yedek parçaları yazı içinde bağlantılandırdık; buradan yedek parçanızı satın alabilirsiniz. Sorun sürerse en alttaki butondan uzman desteğine ulaşın.
Belirtiler ve Titreşim Tipleri
- Kesim çizgisinde mikroskobik “dalga” izleri, nokta yoğunluğunda dalgalanma
- Rastgele güç yükselip düşmesi, malzeme yüzeyinde yanık–parlama geçişleri
- Uzun işlerde kalite bozulması (termal sapma ile artan titreme)
- Makine hızlanma–yavaşlama anlarında artan titreşim (mekanik rezonans)
Kök Nedenler (Elektrik–Optik–Mekanik–Termal)
1) PSU/PWM Kaynaklı Dalgalanma
PSU çıkışındaki dalgalanma veya PWM (IN) sinyalindeki tutarsızlık, ışın gücünü mikrosaniyeler ölçeğinde değiştirir. Zayıf topraklama, oksitli klemens ve dengesiz şebeke tipik sebeplerdir.
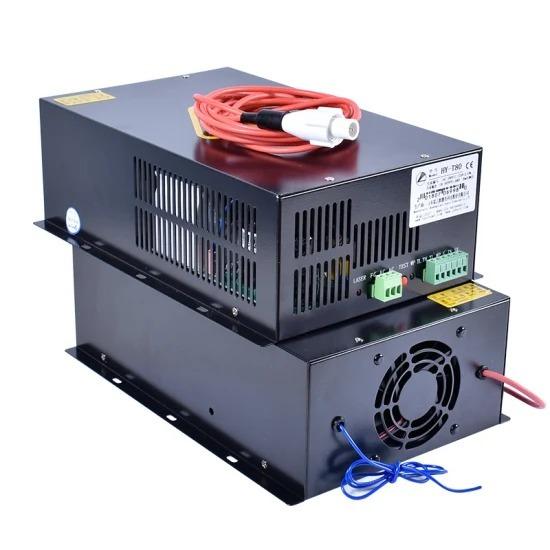
Çözüm: mA’yi izleyin; dalga/dip varsa CO2 lazer güç kaynağı ve akım/amper metreleri ile doğrulayın. Klemensleri sıkın, ortak GND’yi doğru kurun.
2) WP/Flow ve Interlock’ın Aralıklı Kesmesi
WP hattı (su koruma) veya kapak anahtarı aralıklı aç-kapa yaparsa, PSU ateşlemeyi sürekli kesip verir ve ışın titrer. Yüksek su ısısı/debi düşüklüğü tetikleyicidir.
Çözüm: Su sıcaklığını 20–25°C’de sabitleyin; debiyi arttırın. Lazer su chiller soğutucu ve akış sensörünü kontrol edin.
3) HV Kablo/İzolasyon Problemleri
Yüksek gerilim kablosunda mikro çatlak/ark izleri veya gevşek konnektör, deşarjı dengesizleştirir.
Çözüm: HV kablo ve konnektörleri görsel–kokusal kontrolle inceleyin; sorun varsa yenileyin. Topraklama sürekliliğini ölçün. Gerekli elemanlar: mekanik parçalar.
4) Optik Kayıplar ve Hiza
Kirlilik/çizik lens ve hizası kaçmış aynalar ışını dağıtır; spot geometrisi bozulunca “titreme” gibi algılanır.
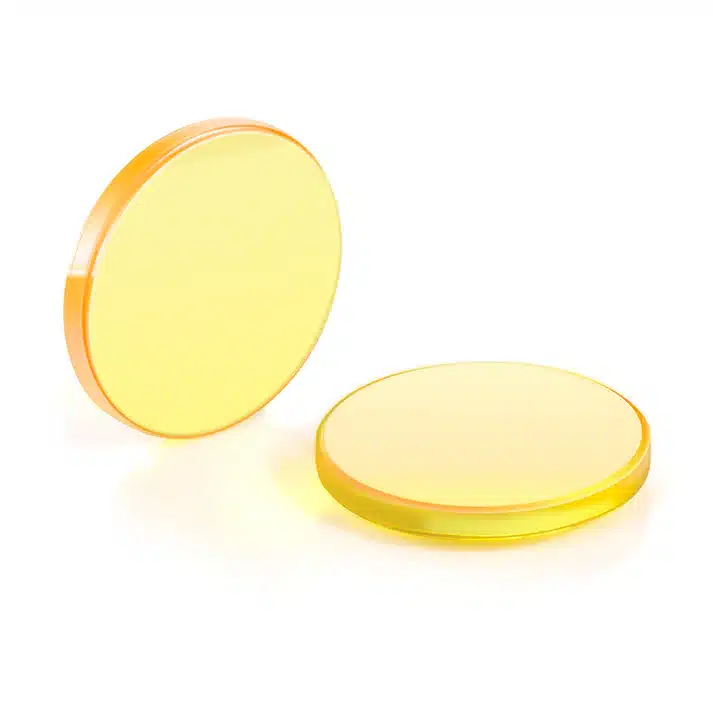
Çözüm: Uygun kimyasalla temizlik; post-it yöntemi ile M1→M2→M3 hizasını merkezleyin. Gerekirse CO2 lazer lensleri ve mekanik taşıyıcıları yenileyin.
5) Mekanik Rezonans ve Titreşim
Gevşek kayış/taşıyıcı, rulman boşlukları ve yüksek ivme–jerk ayarları; ışın çıkışı stabil olsa bile kesim çizgisinde “titreşim” izleri üretir.
Çözüm: Kayış gerginliği ve rulman boşluklarını ayarlayın; nozul–malzeme mesafesini sabitleyin; hava üfleme titreşimi azaltın.
6) Termal Sapma (Thermal Lensing)
Uzun işlerde lens ısınır, odak kayar; enerji transferi dalgalanır.
Çözüm: Egzoz/filtreyi iyileştirin, mola planlayın; suyu 20–25°C’de tutun; gerekiyorsa odak uzunluğu uygun lens kullanın.
Hızlı Tanı Tablosu
| Belirti | Muhtemel Neden | Hızlı Test | Kalıcı Çözüm | Kategori |
|---|---|---|---|---|
| Güç dalgalanması | PSU/PWM dalgalı | mA izle; PSU test | PSU/klemens revizyonu | CO2 PSU |
| Kop–gel ışın | WP/flow kesmesi | Su 20–25°C, debi kontrol | Chiller/flow düzelt | Chiller |
| Ark/çıtırtı sesi | HV izolasyon zayıf | Görsel–koku kontrolü | HV kablo/konnektör değişimi | Mekanik |
| Spot bozulması | Kirlilik/hiza | Post-it ve lens muayene | Temizlik/hiza/lens değişimi | Lensler |
| Hızda artan iz | Mekanik rezonans | Kayış/rulman kontrolü | Gergi ve hız/ivme ayarı | Mekanik |
| Uzunda kötüleşme | Termal sapma | Baş/son spot kıyası | Sıcaklık sabitle; mola | Chiller |
Adım Adım Stabilizasyon Akışı
- Soğutmayı sabitleyin: Su 20–25°C, debi yeterli mi? → lazer su chiller soğutucu
- Elektrik–PSU: PSU test; mA izleme; klemens–toprak–GND kontrolü. Dalgalıysa PSU değişimi ve akım metre ile doğrulama.
- WP/Flow–Interlock: Alarm ve kontak titremesini giderin; hortum/kelepçe/filtreyi kontrol edin.
- HV kablo: Mikro çatlak/ark izi varsa kablo/konnektör yenileyin; kasa-toprak sürekliliğini ölçün.
- Optik ve hiza: Lens/ayna temizliği; M1→M2→M3 post-it ile spotu merkezleyin. → lens • mekanik parçalar
- Mekanik sistem: Kayış gergisi/rulman boşluğu; nozul–malzeme mesafesi; hava üfleme titreşimi.
- Parametreler: Hız/ivme–jerk ve PPI’ı titremeyi azaltacak şekilde optimize edin.
Önerilen Ölçümler ve Normal Değerler
| Ölçüm | Hedef/Normal | Yorum | İlgili Parça |
|---|---|---|---|
| Su sıcaklığı | 20–25°C | Stabilite için kritik; 25°C üstü dalgalanmayı artırır | Chiller |
| mA (tüp akımı) | Üretici limitinde | Dip/tepe → PSU/klemens kontrolü | Akım metre |
| L/TL tetik | Komutta aktif | Düşüş → kart/kablo | Kontrol kartı |
| Spot çapı | Min/merkez | Büyüme → kir/hiza/termal | Lens |
Sıkça Sorulan Sorular (Detaylı)
1) Titreşim PSU’dan mı, karttan mı kaynaklı?
PSU testinde mA ve ışın stabil, normal çalışmada dalgalıysa kart/PWM odaklı ilerleyin. Testte de dengesizlik varsa önce PSU/klemens/toprak cephesi.
2) WP hattını bypass etsem titreme kesilir mi?
Kısa test dışında önerilmez; güvenlik riski doğurur ve tüpe zarar verebilir. Kökeni (sıcak su/düşük debi) çözmek gerekir. → Chiller
3) Mekanik titreşim ışın titremesi gibi görünür mü?
Evet. Kayış/rulman gevşekliği ve yüksek ivme–jerk ayarları, kesim izinde “dalga” üretir. Gergiyi ve hız parametrelerini yeniden ayarlayın.
4) Lens değişimi titremeyi keser mi?
Kirlilik/çizik ve termal sapma kaynaklı sorunlarda evet; ancak elektrik/WP/HV kaynaklı dalgalanmada tek başına çözüm değildir. Kök neden akışını izleyin.
5) Şebeke voltajı değişimleri etkiler mi?
Evet. Özellikle kalitesiz PSU’larda şebeke dalgalanması doğrudan ışın gücüne yansır. Uyumlu PSU ve sağlam toprak/klemens ile stabilize edin.
Destek Butonu
Sonuç
CO2 lazer ışını titremesi çoğunlukla PSU/PWM dalgalanması, WP/flow kesmesi, HV izolasyon sorunu, optik kirlilik–hiza, mekanik rezonans ve termal sapmanın birleşimidir. Bu yazıdaki tanı–çözüm akışını izleyerek kök nedeni hızla bulabilir; uygun parça ve ayarlarla ışını kalıcı biçimde sabit tutabilirsiniz. Sorun sürerse yukarıdaki butondan uzman desteği alın.